

利用计算机断层扫描和多传感器技术,实现快速、高分辨率且过程可靠的测量,应用范围涵盖电动机转子叶片直至电池单元的100%检测
利用计算机断层扫描和多传感器技术,实现快速、高分辨率且过程可靠的测量,应用范围涵盖电动机转子叶片直至电池单元的100%检测
可持续出行并非始于道路,而是源于制造环节。只有在相关几何参数得到稳定控制的情况下,电动机、连接器、喷射系统、燃料电池和电池单元才能长期高效且安全地运行。 任何早期发现的偏差都能避免次品、返工和不安全的工艺状态。因此,测量技术为节约资源、延长使用寿命和确保可靠运行做出了直接贡献。 本文通过五个应用案例,展示了Werth Messtechnik 的坐标测量机如何通过光学、触针、计算机断层扫描和多传感器技术,将短测量时间、高分辨率、高精度与系统可用性相结合。
四项要求,一个共同的样本
薄型电工钢板、精细触点、内部喷嘴几何结构、大面积压印板材以及安全关键型组件,在材料、几何形状和产量方面存在显著差异。 然而,对测量技术的要求却遵循着共同的模式:短测量时间可保障批量生产的吞吐量;高分辨率能使细微结构和初现的缺陷显形;高精度可维持可用的制造公差;而现成的系统则可避免生产伴随检测中的停机。 关于精度,适用检测过程适用性中广为人知的经验法则:测量不确定度应比公差小10倍。 测量不确定度越大,可用的制造公差范围就越窄,根据 ISO 14253-1 的决策规则,就越需要预防性地淘汰更多临界工件。 相比之下,更精确的测量设备则能保留制造公差,因为公差带仍留给生产设备使用,而非被测量技术所消耗。因此,即使购置成本更高,它们也能降低废品率和检测成本。 然而,成本的最大降幅来自稳定且受控的工艺流程。若能在工件超出公差范围之前识别出趋势,就能从源头上减少废品率和返工量。
电动机的转子和定子钢片
转子和定子铁片既面临大批量生产的要求,又是敏感且薄的工件。牵引电机用的电工钢片通常厚度仅为0.2毫米至0.35毫米,而向更薄箔片发展的趋势有助于减少涡流损耗并提高效率。 冲压边缘的毛刺绝不仅仅是个外观问题。它们可能会穿透相邻铁芯片的绝缘涂层,从而导致匣间短路,进而引发发热并降低效率。 同时,毛刺的形成也是冲压模具磨损的早期征兆。通过持续监测毛刺趋势,可实现基于状态的模具维护,而非机械地按固定周期进行维护。 许多重复出现的几何形状需要在短时间内完成检测,且由于探头作用力可能会导致薄板变形,因此必须采用非接触式、高分辨率的方式来检测凸缘、毛刺、平整度及翘曲。Werth Messtechnik 公司的ScopeCheck® FB DZ坐标测量机配备了HD栅格扫描功能,专为这种批量检测而设计。 在网格扫描过程中,图像处理传感器会在轴向移动时对工件进行拍摄,生成大量相互重叠的单帧图像,并将其拼接成一张高达 20,000 兆像素的完整图像。 从高精度的 VideoCheck® 系列到贴近生产的 ScopeCheck® 设备,均可应用该技术。这样,无需重新装夹即可对整张钣金进行检测,并在工艺波动导致废品或后续工序不稳定之前及早发现问题。
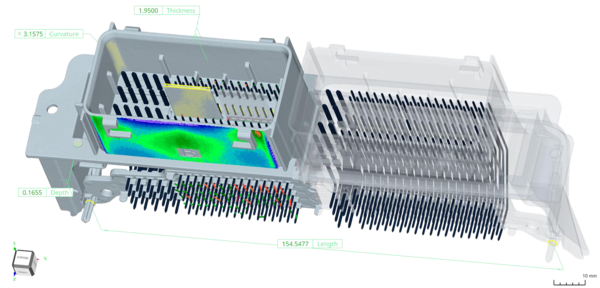
WinWerth® 通过一个连接器,将长度、深度和曲率等尺寸分析结果与基于 CT 数据生成的表面偏差彩色编码显示相结合。©Werth Messtechnik 。
连接器和精细引脚几何结构
连接器是电气化领域中典型的检测任务。随着800伏车载电网、充电基础设施以及传感器技术的不断发展,每辆汽车的触点数量不断增加,对每个触点的要求也日益提高。 引脚位置的偏差会增加插接力与接触电阻,这在高压连接器中可能导致过热,而在信号触点中则可能导致辅助功能和充电功能失效。 对于精细的针脚几何结构,需要20微米或更高的结构分辨率。高分辨率光栅扫描技术可在数秒内捕获具有众多特征的大型工件,其速度比传统图像处理快50倍。 此外,许多触点被注塑包覆,或在组装状态下无法从外部接触。 在此情况下,Werth的计算机断层扫描技术能够以无损检测的方式全面观察整个工件体积。具体而言,工件被放置在转盘上,从多个方向接受X射线照射,软件随后根据这些投影数据重建出包含所有外部和内部几何特征的三维体积模型。 Werth TomoScope®设备的测量速度比同类CT系统快10倍。WinWerth® 软件将引脚位置或安装位置等结果可视化,使其可直接用于过程控制。
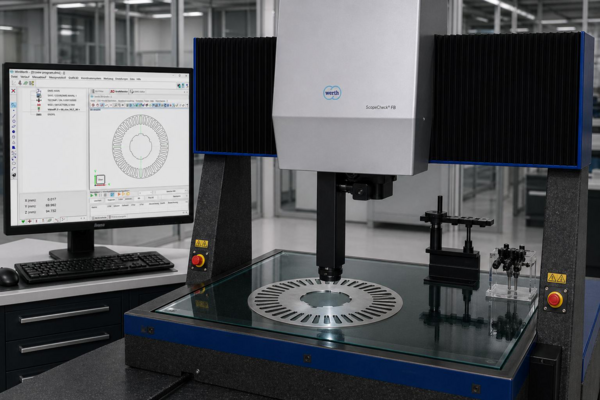
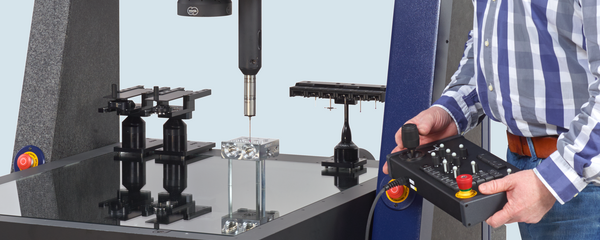
ScopeCheck® FB 采用高清网格扫描技术,可对转子和定子铁片进行非接触式、高分辨率检测,且无需重新夹持。 ©Werth Messtechnik 。
汽油、柴油和氢气喷油嘴
无论从优化的内燃机到氢动力系统,喷油嘴在各种驱动方案中都至关重要。其关键特征往往隐藏在内部。 现代喷油器的喷孔直径通常仅为100 µm至200 µm,而喷孔的形状及边缘倒角则决定了喷雾形态、油耗和排放量,随着尾气排放标准的日益严格,这些因素的重要性愈发凸显。 在氢动力系统中,由于干气与液体燃料不同,不具备润滑性,因此还需考虑密封性和新型材料配对问题。微米级范围内的毛刺和公差将直接决定流量和耐久性。 仅靠外部检测远远不够。Werth的计算机断层扫描技术能够无损且全面地检测外部和内部几何特征,例如盲孔和针座。 该技术不仅能检测毛刺,还能对其进行测量并给出中立评估。对于特别微小、高精度的触觉测量任务(甚至包括表面粗糙度测量),Werth 纤维探针® WFP 进一步完善了产品系列。 这款采用 20 µm 球头的微型测头已问世约 30 年,其触测力极小,能够检测到传统测头难以触及的特征。
燃料电池用双极板
燃料电池将氢气和氧气直接转化为电能,唯一的反应产物是水。 双极板是其中至关重要的功能部件。它们将堆栈中的各个电池相互隔离,通过精细的通道结构将气体均匀分布在活性表面上,将电流从一个电池传导到另一个电池,并通过冷却通道散去反应产生的热量。 对于测量技术而言,这意味着需要对大型、结构精细的工件进行全面检测。金属双极板是通过压印或液压成形工艺,由部分厚度低于0.1毫米的金属箔制成。 这些通道结构的尺寸仅为几百微米。由于一个堆栈由数百块极板组成,平整度和厚度偏差会在整个堆栈中累积,从而影响压紧力、接触电阻以及对氢气的密封性。 压印深度、密封面以及模具偏移也会直接影响功能和工艺可靠性。同时,测量过程不得对这些敏感表面造成机械影响。为此,Werth多传感器系统将快速光学测量方法与非接触式距离传感器相结合。 HD 栅格扫描技术可在短时间内检测大面积板材,而高精度 Werth CFP(色差焦点)色差距离传感器则能在不产生机械影响的情况下测量压印深度、平整度和翘曲度。 借助无级旋转摆动关节 WRT,该传感器可垂直对准倾斜表面。 由此可加快量产放行速度,降低废品率,并获取用于模具修正和稳定生产窗口的工艺数据——特别是在量产启动阶段,此时压印模具需要进行迭代修正。
电池电芯与 100% 全检
电池电芯对检测要求最为严苛。必须在几秒钟内以高分辨率对端子、悬伸部分、“果冻卷”几何形状、分层及颗粒进行检测。其中,阳极悬伸量是关系到安全的关键参数。 如果阳极无法可靠地突出于阴极之外,则可能发生锂沉积,导致容量损失和短路风险。电池内部的金属颗粒和分层现象可能会引发内部短路,甚至导致热失控。 组装完成后,计算机断层扫描是唯一能够无损地显示并测量此类内部特征的方法。因此,100%全检已成为生产中的核心议题。 配备 Werth HighResLonglife X 射线源和基于人工智能的自动缺陷检测功能的 Werth TomoScope® 系统可有效解决这一问题。该系统能够检测到仅几微米大小的缺陷,检测速度比同类解决方案快达 35 倍,且占地面积仅为其四分之一。 Werth高分辨率X射线源(电压范围130 kV至230 kV)在保持相同分辨率的情况下,测量速度比传统反射源快5倍。其12个月的维护周期与设备的常规维护周期相吻合。 在一个检测工位中并行运行两台设备,可将节拍时间减半(例如从30秒缩短至15秒),同时在维护和故障处理方面提供了冗余保障。 此外,《欧盟电池法规》(EU 2023/1542)也提供了监管层面的支持,该法规要求通过“电池护照”和“二氧化碳足迹声明”实现完整的文档记录和可追溯性。
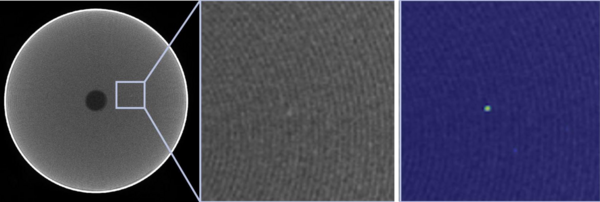
电池单元的 CT 横截面图及细节视图。 在100%检测过程中,基于人工智能的自动缺陷检测技术可识别出仅几微米大小的颗粒。©Werth Messtechnik 。
可追溯的测量,可靠的测试
在所有应用领域中,汽车行业均要求按照IATF 16949标准建立可验证的合适检测流程,其适用性通常根据VDA第5卷进行评估。 配备计算机断层扫描技术的坐标测量机,其规格和验收均依据VDI/VDE 2617第13部分及ISO 10360 第11部分标准进行。 此外,Werth还提供符合德国认证机构(DAkkS )规定进行校准的CT坐标测量机,该校准标准在汽车行业已强制执行数年。 因此,在整个工件体积范围内进行的可追溯测量,其规范基础与传统的接触式和光学坐标测量技术完全一致。
流程可控作为共同效益
这些实例表明,可持续出行并非仅依赖于单一的测量技术,而是需要传感器技术、速度、数据分析与设备可用性之间的恰当组合。 当需要在生产过程中对外部轮廓、内部几何形状、微观结构和敏感表面进行评估时,光学、探针、计算机断层扫描和多传感器技术可以相互补充。对于生产负责人而言,比测量室内的精度更重要的还有其他因素。 关键在于可靠的放行、降低的废品率、可用的系统,以及能直接助力工艺控制的测量数据。测量技术由此成为经济、安全且节约资源的制造的重要组成部分,进而成为移动出行转型的基石。
相关标准与规范
IATF 16949:汽车工业质量管理体系要求。
VDA 第 5 卷:测量系统和测量过程的适用性及适用性证明,其中考虑了测量不确定度。
ISO 14253-1: 在考虑测量不确定度的情况下进行符合性证明的决策规则。
ISO 10360 :坐标测量系统的验收和确认试验。第11部分涉及采用X射线计算机断层扫描技术的系统。
VDI/VDE 2617 第13页: 关于在配备CT传感器的坐标测量机上应用ISO 10360 的指南。
欧盟电池法规(EU 2023/1542):牵引电池的二氧化碳足迹、尽职调查义务及电池护照。